数控双侧铣床加工工况中,两侧铣头不同步、工件装夹偏移、刀具补偿设置错误容易造成尺寸超差、崩刀、撞机。数控双侧铣床配置左右两组同步铣削主轴,可同时对工件两个侧面铣削加工,加工效率高,多用于型材、方料、铸件双侧平面、台阶、槽口批量加工。熟悉
数控双侧铣床正确操作步骤,能够保证两侧加工同步精度,降低设备碰撞风险,稳定工件加工质量。
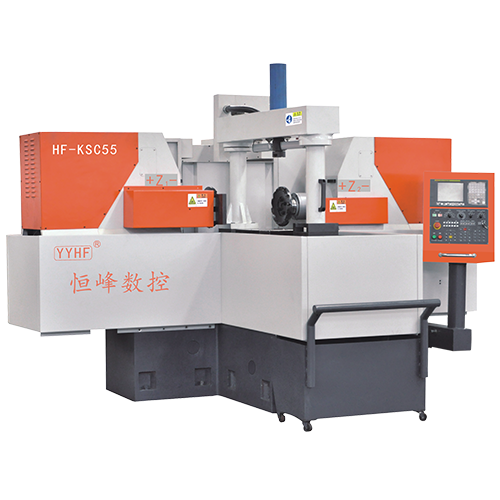
1、开机前检查准备
清理工作台、导轨、两侧铣头区域的残留铁屑杂物;检查润滑油箱油位、冷却液液位,气压、液压压力在额定范围;查看两侧铣刀、刀柄有无崩损,安全防护门、联锁装置完好;确认急停按钮处于正常复位状态,检查电缆线路无破损。操作人员按要求穿戴劳保用品,长发收拢,佩戴防护眼镜。
2、上电开机与回零操作
先合上机床总电源,再开启数控系统电源,等待系统自检完成;松开急停按钮,切换至回零模式,依次完成X、Y、Z轴以及两侧铣头同步轴回参考点,建立机床坐标系;回零过程留意轴移动状态,出现异响、超程立即按下急停。
3、工件装夹与找正
根据工件规格选用专用夹具,将工件平稳放置在工作台定位面上,找正定位,均匀夹紧,防止加工过程工件移位、振动;重型工件使用起重工装辅助,装夹位置尽量居中,保证两侧铣头切削余量均衡;夹紧后复查工件定位基准,避开铣头行程干涉区域。
4、刀具安装与对刀补偿
清理主轴锥孔、刀柄锥面,安装匹配铣刀,锁紧刀柄;分别对左右铣头执行对刀操作,录入刀具长度、半径补偿值;核对两侧刀具型号、伸出长度保持一致,避免双侧切削受力不均;刀补参数录入完成后保存,禁止随意修改。
5、程序导入与仿真校验
通过U盘或通讯方式导入加工程序,核对程序内主轴转速、进给量、切削深度、同步指令;开启图形仿真、空运行模式,检查两侧铣头运动轨迹,确认无干涉、无超程、同步动作逻辑正常;修改程序参数后必须再次仿真验证。
6、单段试切调试
切换为单段运行模式,关闭自动连续加工;启动程序,低速执行首段切削,试切完成后停机测量双侧尺寸、平行度;根据实测尺寸微调坐标系偏置或者刀具补偿,直到尺寸、形位公差满足图纸要求,试切合格后方可批量加工。
7、自动批量加工运行
确认防护门关闭,切换自动模式,按下循环启动;加工过程人员不得离岗,重点观察两侧铣头同步状态、切削声音、排屑、冷却喷淋情况;留意主轴负载、系统报警信息;出现异响、振刀、冒烟、尺寸异常,立刻按下急停,排查故障后再继续生产。加工途中测量工件必须停机。
8、加工结束停机操作
整批工件加工完成,先停止自动循环,主轴停止转动,关闭冷却液;将两侧铣头移动至安全停靠位置;清理工作台铁屑,取下工件、夹具;
9、清洁收尾与关机
擦拭机床工作台、导轨、铣头,清理过滤器铁屑;确认各运动部件回到安全位置,按下急停,关闭数控系统,最后切断总电源;做好加工记录,记录程序号、刀具、加工数量、设备运行状态。


 扫码加微信
